Когда речь заходит о качестве поверхности, многие сначала смотрят на цвет, форму, гладкость. Но есть еще одна характеристика, которая сразу бросается в глаза, хотя ее часто недооценивают. Это блеск. Именно он делает покрытие «дорогим» на вид, помогает отличить отполированную деталь от матовой, а также показывает, насколько ровно лег лак, краска или пленка.
Прибор на первый взгляд простой: приложил к поверхности, нажал кнопку, получил число. Но за этим числом стоит вполне конкретная физика, стандартные углы измерения и довольно строгие требования к условиям работы. Блескомер нужен не только на заводах с лакокрасочными линиями. Его используют в полиграфии, автомобильной промышленности, при производстве мебели, в строительстве, в контроле пластика и даже в лабораториях, где проверяют стабильность состава материалов. Если поверхность должна выглядеть одинаково от партии к партии, без такого инструмента не обойтись.
Что такое блескомер и что он измеряет
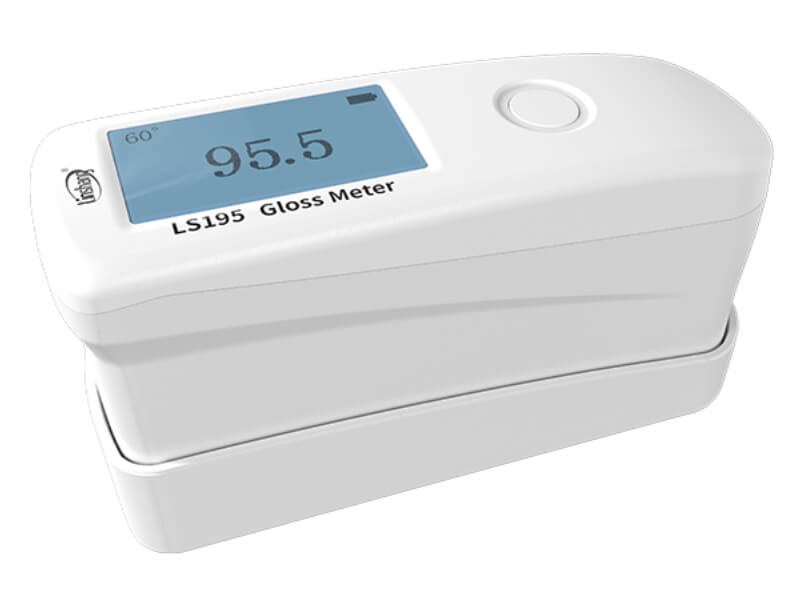
Блескомер измеряет степень зеркального отражения света от поверхности. Проще говоря, он показывает, насколько поверхность отражает направленный свет так, как зеркало, а не рассеивает его во все стороны. Чем ровнее и глаже поверхность, тем сильнее отражение и тем выше показатель блеска. Чем поверхность шероховатее или матовее, тем меньше света возвращается в прибор.
Важный момент: блеск не равен цвету. Черная матовая деталь и черная глянцевая деталь могут быть одного оттенка, но восприниматься совершенно по-разному именно из-за разницы в отражении света. Поэтому при контроле внешнего вида измеряют не только оттенок, но и блеск. Это особенно заметно в автомобилестроении, где даже небольшое отличие между деталями на одной машине сразу бросается в глаза.
Результат измерения обычно выражается в блесковых единицах, часто обозначаемых как GU, то есть gloss units. В обиходе говорят проще: «сколько глянца показывает прибор». Само число зависит от угла измерения и от стандарта, по которому проводится контроль. И здесь начинается самое интересное, потому что один и тот же образец может дать разные значения на разных углах.
Как устроен прибор
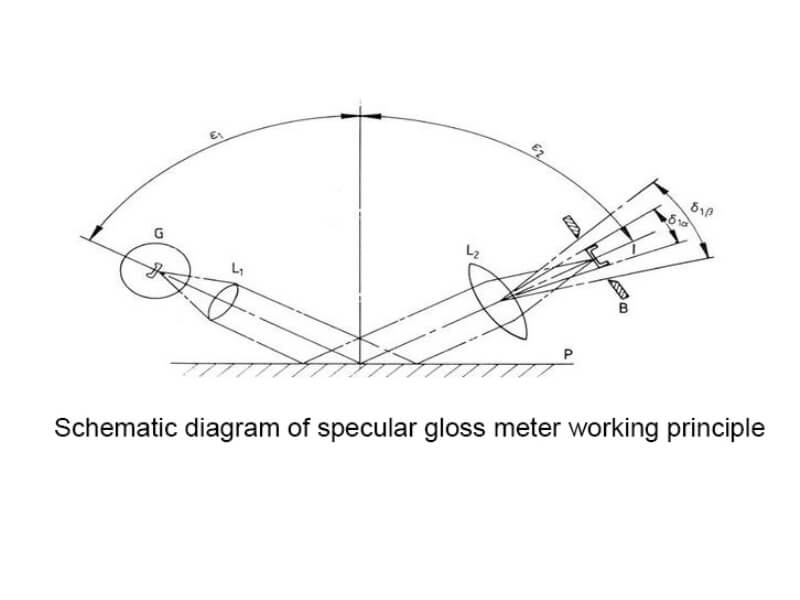
У большинства блескомеров конструкция довольно компактная. Внутри есть источник света, приемная оптика и электроника, которая считает, сколько света отразилось от поверхности под заданным углом. Прибор направляет световой пучок на образец и сравнивает отраженный сигнал с эталонной поверхностью, обычно с полированным черным стеклом, которое принято за стандарт.
На практике все выглядит просто, но точность здесь зависит от качества оптики, стабильности источника света, состояния измерительного окна и даже от того, насколько чиста сама поверхность образца. Пыль, микрокапли, царапины и следы пальцев могут заметно испортить результат. Поэтому хороший контроль блеска всегда начинается с аккуратной подготовки.
Современные модели часто оснащены цифровым дисплеем, памятью измерений, интерфейсами для передачи данных и возможностью подключения к системам контроля качества. Есть и более простые ручные приборы, которые используют для экспресс-проверок на месте. В лабораторной и производственной среде ценятся модели, которые дают стабильный результат при повторных измерениях и не «плывут» со временем.
Почему важен угол измерения
У блескомеров есть разные углы измерения, и это не техническая причуда, а основа корректной оценки. Самые распространенные углы: 20°, 60° и 85°. Каждый из них применяют в зависимости от того, насколько поверхность блестящая или матовая. Такой подход закреплен в международных стандартах, поэтому он используется повсеместно.
Для высокоглянцевых поверхностей чаще берут угол 20°. Он лучше показывает различия там, где отражение сильное и почти зеркальное. Угол 60° считается универсальным и подходит для большинства обычных покрытий. Угол 85° применяют для матовых или слабоглянцевых поверхностей, где нужно «вытянуть» различия, которые на других углах могут быть плохо заметны.
Из этого следует простая практическая вещь: если взять не тот угол, можно получить данные, которые плохо отражают реальную картину. Поэтому оператору важно не просто нажать кнопку, а понимать, какой именно прибор и для каких поверхностей он использует.
Типовые углы и их назначение
| Угол измерения | Для каких поверхностей подходит | Что дает на практике |
|---|---|---|
| 20° | Высокоглянцевые покрытия | Позволяет точнее различать очень блестящие поверхности |
| 60° | Универсальное применение | Подходит для большинства стандартных покрытий |
| 85° | Матовые и слабоглянцевые поверхности | Помогает фиксировать низкий уровень блеска |
Где блескомеры используют чаще всего
Сфера применения у этих приборов шире, чем может показаться. Первое, что приходит на ум, это лакокрасочная промышленность. Здесь блескомер нужен на каждом этапе: от контроля исходного материала до проверки готового покрытия. Краска может выглядеть одинаково на глаз, но отличаться по степени глянца после высыхания. Для производителя это уже повод разобраться, что пошло не так.
Автомобильная отрасль тоже активно использует такие измерения. При сборке машины важно, чтобы пластиковые панели, окрашенные детали кузова и декоративные элементы выглядели согласованно. Разница в блеске между соседними деталями делает даже дорогой автомобиль визуально неаккуратным. В мебельном производстве ситуация похожая: фасады, панели и декоративные покрытия должны иметь одинаковый внешний вид, особенно если речь идет о серийном выпуске.
В полиграфии и упаковке блеск тоже играет заметную роль. Некоторые виды картона, пленок и лакированных покрытий должны быть одинаковыми по восприятию у всей партии. В строительстве измеряют декоративные покрытия, плитку, напольные материалы, лаки и защитные слои. В пластмассовой промышленности блескомер помогает оценивать качество поверхности изделий прямо после формования или окраски.
Основные области применения
- контроль лакокрасочных покрытий;
- автомобильная промышленность;
- мебельное производство;
- полиграфия и упаковка;
- строительные и отделочные материалы;
- изделия из пластика;
- лабораторный контроль материалов и покрытий.
Как проводят измерение
Сама процедура измерения обычно несложная, но требует аккуратности. Сначала поверхность очищают от пыли, грязи и следов, которые могут исказить результат. Затем прибор устанавливают на образец так, чтобы измерительное окно плотно прилегало к поверхности. После этого выполняют замер. Если речь идет о серийном контроле, измеряют несколько точек и смотрят, насколько данные совпадают между собой.
Для ровных и однородных поверхностей это быстро. Но если образец текстурный, с фактурой, рисунком или локальными дефектами, измерения проводят в нескольких местах. Это помогает увидеть не только среднее значение, но и разброс показателей. А именно разброс часто показывает, насколько равномерно нанесено покрытие.
Важно учитывать и ориентацию прибора. На некоторых поверхностях направление микрорельефа влияет на результат. Поэтому в производственном контроле измерения стараются выполнять по одной и той же схеме, чтобы данные можно было сравнивать между собой без лишних допущений.
Какие факторы влияют на результат
Блескомер показывает не «красоту» в бытовом смысле, а строгое отражение света по заданным условиям. Поэтому на результат влияет целый ряд факторов. Самый очевидный из них — состояние поверхности. Гладкая, чистая и ровная поверхность почти всегда даст более высокий показатель, чем шероховатая, загрязненная или поцарапанная.
Заметную роль играет и материал основы. Если покрытие тонкое или полупрозрачное, на показатель может влиять сам подложечный материал. Например, на темной и светлой основе один и тот же лак иногда ведет себя по-разному с точки зрения визуального восприятия. К этому добавляются технологические особенности нанесения: толщина слоя, режим сушки, состав материала, условия отверждения.
Нельзя забывать и о самом приборе. Если он не откалиброван, данные теряют смысл. Пыль на оптике, загрязнение измерительного окна, удар при переноске, естественный износ источника света — все это постепенно снижает точность. Именно поэтому блескомеры регулярно проверяют по эталонам и обслуживают по регламенту.
Что чаще всего искажает измерение
- пыль и грязь на поверхности;
- царапины, потертости, следы обработки;
- неоднородность покрытия;
- неправильный выбор угла измерения;
- сбитая калибровка прибора;
- измерение на изогнутых или очень малых поверхностях без учета геометрии;
- человеческий фактор при установке прибора.
Как интерпретировать результаты
Само по себе число на экране мало что значит, если не понимать, с чем его сравнивают. В работе блескомеры используют не для того, чтобы просто узнать «сколько блеска», а чтобы сопоставить результат с нормативом, эталоном или технологической картой. Для каждой продукции обычно задается допустимый диапазон значений. Если показатель выходит за рамки, значит, есть проблема в процессе.
Например, если партия окрашенных панелей должна иметь блеск в пределах определенного диапазона, то слишком низкий показатель может говорить о нарушении рецептуры, ошибке при сушке или загрязнении поверхности. Слишком высокий тоже не всегда хорошо, потому что внешний вид изделия может отличаться от утвержденного образца. В серийном производстве такие расхождения становятся причиной брака или доработки технологии.
Важен и вопрос повторяемости. Хороший процесс дает близкие значения на разных образцах одной партии. Если разброс большой, это признак нестабильности. Иногда проблема связана с материалом, иногда с настройками оборудования, а иногда с тем, что на участке нет единой методики измерения.
Как выбрать блескомер
Выбор зависит от задач. Если речь идет о периодических проверках на участке, может хватить простого портативного прибора с одним углом измерения. Если нужен контроль разных типов поверхностей, лучше брать модель с несколькими углами. Для лаборатории или крупного производства важны не только точность и повторяемость, но и удобство хранения данных, связь с компьютером, встроенная статистика и возможность документировать результаты.
Стоит обратить внимание на диапазон измерений, устойчивость прибора к внешним условиям, наличие сертификатов и совместимость с используемыми стандартами. Если прибор нужен для контроля конкретного материала, лучше заранее проверить, соответствует ли он нужному методу измерения. Тут экономия наобум часто выходит боком: дешевый прибор может формально работать, но не дать нужной точности или неудобно вести измерения на реальном производстве.
Не менее важен и вопрос обслуживания. Если у прибора сложная оптика, нужна регулярная проверка и уход. Если измерения проводятся часто, лучше выбрать модель с прочным корпусом, удобной эргономикой и понятным интерфейсом. Когда прибор берут в руки по многу раз в день, такие детали быстро перестают быть мелочью.
На что смотреть при выборе
- Какие поверхности вы будете измерять: глянцевые, матовые или разные.
- Нужен ли один угол или несколько.
- Требуется ли память измерений и передача данных.
- Какой уровень точности и повторяемости нужен по задаче.
- Есть ли требования к стандартам и методикам измерения.
- Насколько удобно обслуживать и калибровать прибор.
Калибровка и проверка точности
Без калибровки блескомер быстро превращается в просто электронный корпус с экраном. Чтобы измерения можно было доверять, прибор сравнивают с эталонной поверхностью. Обычно для этого используют специальные калибровочные пластины или стандарты, которые идут в комплекте или приобретаются отдельно. Проверка нужна не от случая к случаю, а по установленному графику.
Если прибор упал, получил удар или долго лежал без использования, проверку проводят внепланово. То же самое делают после сервисного обслуживания и при появлении сомнений в стабильности данных. В серьезных системах контроля результаты калибровки фиксируют документально. Это важно не только для внутреннего учета, но и для прохождения аудитов, если предприятие работает по строгим стандартам качества.
Сама процедура обычно несложная, но ее нельзя игнорировать. В противном случае можно получить красивую цифру, которая не имеет отношения к реальному блеску поверхности. А в производстве такие ошибки стоят дорого.
Блескомер в системе контроля качества
Хороший контроль качества строится не на одном приборе, а на цепочке проверок. Блескомер здесь выполняет конкретную задачу: он помогает понять, соответствует ли внешний вид изделия заданным параметрам. Это особенно важно на этапах, где уже нельзя легко исправить ошибку без потерь. После сушки, полировки, лакирования или финальной сборки любое отклонение становится заметным и затратным.
Поэтому блескомер часто включают в технологические карты. Там прописывают, какие поверхности измеряются, в каких точках, каким углом и с какой периодичностью. Когда у сотрудников есть единая схема, меньше споров и меньше случайностей. И это не бюрократия ради бумаги. Это способ удержать стабильность процесса.
На производстве, где блеск напрямую влияет на товарный вид, измерения помогают и на этапе запуска новой партии, и в ходе серийного выпуска. Если вдруг значения начинают «уплывать», проблему можно поймать раньше, чем она превратится в стопроцентный брак.
Плюсы и ограничения метода
У блескомеров есть очевидные преимущества. Они дают объективные данные, работают быстро, подходят для повторных проверок и помогают сравнивать партии между собой. Прибор не устает, не отвлекается и не зависит от настроения. Для производственного контроля это очень важное качество.
Но есть и ограничения. Блескомер не оценивает весь внешний вид изделия целиком. Он не показывает, насколько красив цвет, нет ли скрытых дефектов формы или как поверхность выглядит под разными углами освещения. Он отвечает только за один параметр, хотя и очень важный. Поэтому воспринимать его как универсальный инструмент для всех задач нельзя.
Кроме того, при сложной фактуре, криволинейных формах и мелких деталях измерение становится менее удобным. Здесь уже нужен опыт оператора и понимание, как интерпретировать результат. Так что прибор полезен именно в системе, а не сам по себе.
Коротко о том, почему блескомеры так востребованы
Спрос на такие приборы держится не случайно. Чем сильнее растут требования к внешнему виду продукции, тем важнее точный контроль поверхности. Покупатель может не знать, какой прибор использовался на производстве, но он точно заметит, если фасад, панель или деталь выглядит неровно, тускло или, наоборот, слишком блестяще по сравнению с эталоном. Блескомер помогает убрать такие расхождения еще до того, как изделие попадет к клиенту.
Это простой по идее, но очень полезный инструмент. Он дает цифру там, где глаз склонен ошибаться, и делает качество поверхности не вопросом вкуса, а предметом измерения. В этом и заключается его главная ценность.
Заключение
Блескомер нужен там, где важна стабильность внешнего вида и точный контроль поверхности. Он измеряет не просто отражение света, а важный технологический параметр, который влияет на товарный вид, повторяемость партии и репутацию производителя. У прибора есть понятные правила применения, свои углы измерения, требования к калибровке и ограничения, но именно это делает его полезным: он дает не приблизительную оценку, а конкретный результат.
Это инструмент для тех, кто хочет видеть разницу не на уровне «кажется», а на уровне цифр. И в промышленности это часто самый надежный способ держать качество под контролем.