
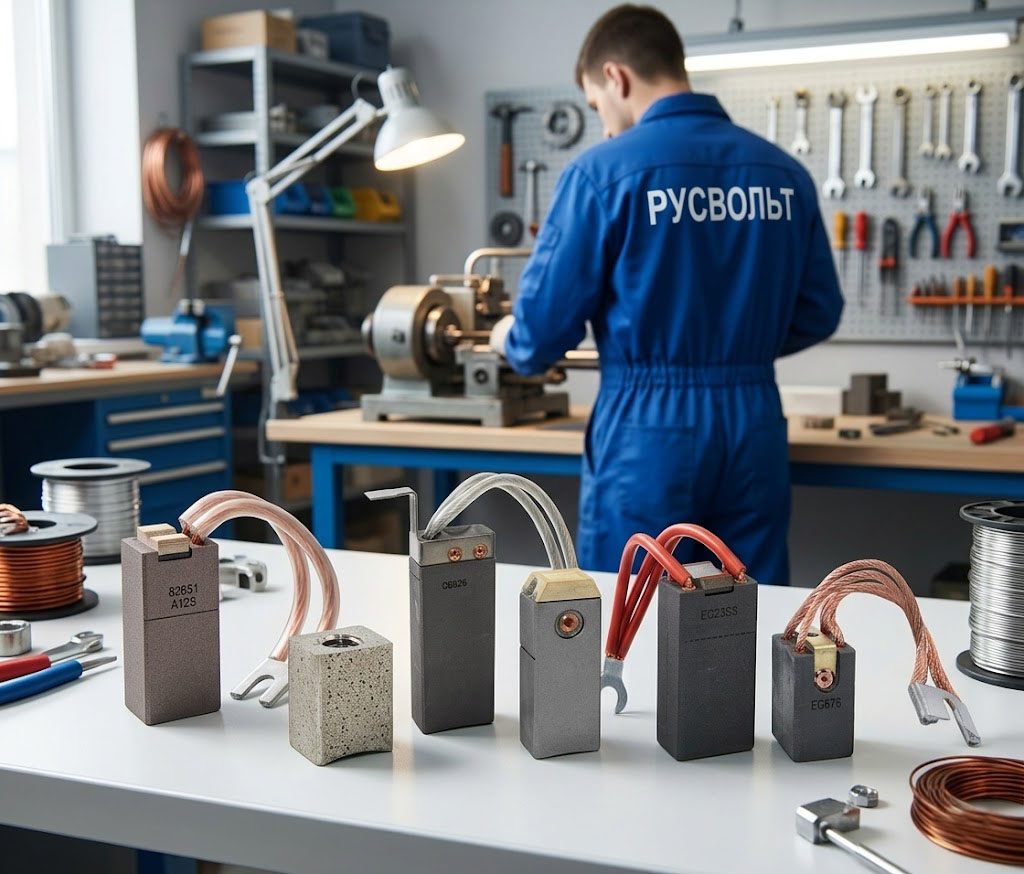
 Промышленные предприятия, генерирующие станции и транспортные депо используют мощные силовые установки для обеспечения технологических процессов. Электродвигатели и генераторы передают крутящий момент на валы рабочих механизмов, запускают конвейеры и приводят в движение локомотивы. Электрическую цепь между статором и вращающимся ротором замыкает скользящий контактный узел. Главным расходным элементом этого блока выступает электрощетка. Технические службы предприятий закупают стандартизированные зарубежные комплектующие, чтобы увеличить ресурс работы коллектора и снизить вероятность внезапных аварийных остановок.
Классификация материалов и структура смесей
Зарубежные производители делят продукцию на несколько технологических групп. Классификация зависит от химического состава исходной смеси и метода температурной обработки заготовок.
-
Углеграфитовые компоненты (Carbon Graphite). Основой для производства служит аморфный углерод. Детали из этого материала отличаются высокой твердостью и выраженными абразивными свойствами. Они эффективно счищают нагар с поверхности коллектора. Подобные элементы устанавливают в тихоходные машины, которые работают в условиях тяжелой коммутации.
-
Электрографитированные изделия (Electrographite). Углеродные заготовки проходят этап обжига в специализированных печах. Температура обработки превышает две с половиной тысячи градусов. Термическое воздействие меняет структуру кристаллической решетки. Графит приобретает устойчивость к резким перепадам температур и получает низкое удельное сопротивление. Детали этой группы выдерживают работу при линейной скорости вращения свыше пятидесяти метров в секунду.
-
Металлографитовые элементы (Metal Graphite). В углеродную массу на этапе производства добавляют порошок меди, олова или серебра. Концентрация металлического наполнителя определяет итоговую проводимость детали. Компоненты устанавливают на низковольтные двигатели, стартеры и контактные кольца синхронных генераторов, где требуется минимальное переходное сопротивление.
Физика токосъема и формирование защитной пленки
Стабильная передача электрического тока требует образования политуры. Это тонкая защитная пленка, состоящая из оксида меди, тонкодисперсной графитовой пыли и молекул воды. Пленка работает как сухая смазка. Она радикально снижает коэффициент трения и защищает медные пластины коллектора от образования царапин.
Неправильно подобранная марка материала разрушает этот защитный слой. Слишком твердый графит сдирает пленку, оставляя глубокие борозды на металле. Мягкий материал быстро крошится, забивает технологические межкамельные зазоры пылью и провоцирует круговой огонь на коллекторе.
Основные факторы разрушения деталей
Механики фиксируют несколько причин ускоренной деградации контактных элементов в процессе эксплуатации:
-
Ненормативное давление нажимного механизма. Слабая пружина щеткодержателя не способна плотно прижать деталь к коллектору. Графит вибрирует и отрывается от металла, вызывая электрическую дугу. Повышенное давление нагревает узел из-за сильного трения, в результате чего графит сгорает, а медь стачивается.
-
Нарушение геометрии вала. Эллипсность коллектора или выступание отдельных пластин вызывают жесткие механические удары. Обойма щеткодержателя не успевает компенсировать биение, что приводит к сколам на рабочей грани электрощетки.
-
Перегрузка по току. Превышение номинальных значений плотности тока выжигает связующие смолы внутри структуры материала, разрушая деталь изнутри.
-
Агрессивная среда в цеху. Токопроводящая пыль оседает на траверсах, приводя к заклиниванию элемента в обойме и пробою диэлектрической изоляции.
Протокол подбора зарубежных аналогов
Технические службы подбирают иностранные аналоги строго по паспортным параметрам силовой установки. Инженеры высчитывают плотность тока на контактной площадке, линейную скорость скольжения и допустимое падение напряжения.
Зарубежные стандарты маркировки кардинально отличаются от отечественных ГОСТов. Специалисты сверяют базовые физические показатели: удельное электрическое сопротивление, твердость по шкале Шора и коэффициент трения. Размер внутренней обоймы щеткодержателя определяет точные габариты графитового бруска, а конструкция токоведущего провода диктует тип используемого наконечника.
Регламент технического обслуживания
Алгоритм обслуживания электрических машин требует регулярного осмотра узла токосъема. Электромонтеры выполняют следующие контрольные операции:
-
Измеряют остаточную длину графитового элемента штангенциркулем. Правила безопасности предписывают менять деталь при износе на шестьдесят процентов от первоначального размера.
-
Проверяют свободу хода в щеткодержателе. Тепловой зазор предотвращает заклинивание при нагреве. Усилие пружин контролируют портативным динамометром.
-
Удаляют пыль с траверс и изоляторов вакуумным оборудованием, чтобы избежать пробоя электрического напряжения на станину.
Установка нового комплекта требует обязательной притирки. Рабочую поверхность графита подгоняют под радиус коллектора стеклянной бумагой. Двигатель запускают под нагрузкой только после полного прилегания контактной грани.
Заключение
Своевременная замена контактных элементов и использование стандартизированных компонентов снижает общую аварийность оборудования. Производственные предприятия сокращают количество внеплановых простоев и экономят бюджет на капитальном ремонте роторов. Изучить спецификации различных марок графита, подобрать аналоги для двигателей и оформить заказ на комплектующие можно на официальном сайте: https://rusvolt.su/elektroshchetki/importnye